Уплыў падрыхтоўкі паверхні на даўгавечнасць пакрыцця на прыкладзе дарагіх і бюджэтных ЛФМ
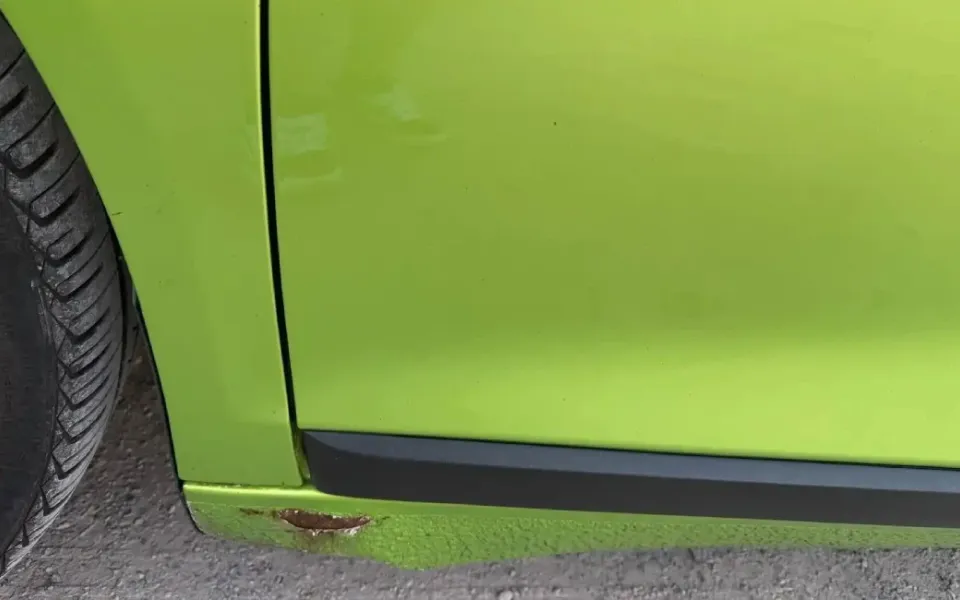
Пры выбары лакафарбавых матэрыялаў для абароны металу заказчык часта параўноўвае прадукты перш за ўсё па цане і заяўленых характарыстыках. Больш дарагі ЛФМ успрымаецца як спосаб атрымаць больш даўгавечнае пакрыццё, а бюджэтны матэрыял — як рашэнне з меншым рэсурсам.
У прамысловай афарбоўцы такая залежнасць не з'яўляецца прамой.
Любы ЛФМ наносіцца на канкрэтную аснову, і яго эксплуатацыйныя ўласцівасці залежаць не толькі ад рэцэптуры, але і ад стану паверхні, ступені яе ачысткі, шурпатасці, умоў нанясення і фарміравання пакрыцця.
Можна выкарыстоўваць тэхналагічна складаную і дарагую сістэму, але атрымаць незадавальняльны вынік, калі нанесці яе на забруджаны метал або на непрытрыманыя прадукты карозіі. І наадварот, матэрыял больш даступнага цэнавага сегмента пры карэктнай падрыхтоўцы паверхні і захаванні тэхналогіі здольны забяспечыць неабходны для канкрэтнай задачы ўзровень абароны.
Гэта не азначае, што дарагія ЛФМ не маюць пераваг. Высокаэфектыўныя пакрыцці ствараюцца для вырашэння больш складаных задач і могуць забяспечваць павышаную хімічную, атмасферную або механічную стойкасць. Але рэалізаваць гэтыя ўласцівасці можна толькі пры правільна падрыхтаванай аснове.
Таму пры ацэнцы даўгавечнасці пакрыцця неабходна разглядаць не цану ЛФМ асобна, а ўвесь тэхналагічны ланцуг:
стан металу → падрыхтоўка паверхні → сістэма ЛФМ → тэхналогія нанясення → умовы эксплуатацыі.
Праблематыка і навошта гэта патрэбна
Патэнцыйны і фактычны рэсурс пакрыцця — не адно і тое ж
Тэхнічная дакументацыя на ЛФМ апісвае ўласцівасці матэрыялу пры захаванні ўстаноўленых умоў прымянення. Гэта можна назваць патэнцыялам матэрыялу.
На рэальным аб'екце гэты патэнцыял неабходна рэалізаваць тэхналагічна.
Калі паверхня падрыхтавана ў адпаведнасці з патрабаваннямі сістэмы, забяспечаны неабходныя ўмовы нанясення і сфарміравана неабходная таўшчыня плёнкі, уласцівасці матэрыялу могуць праявіцца ў поўнай меры.
Калі ж паміж металам і пакрыццём застаецца забруджванне, рыхлая іржа або дрэнна звязаны стары слой, фактычны рэсурс можа апынуцца значна ніжэйшым за чаканы.
Менавіта таму характарыстыкі дарагога ЛФМ нельга аўтаматычна пераносіць на гатовае пакрыццё. Паміж матэрыялам з заводскай тары і ахоўнай сістэмай на металічнай канструкцыі ёсць некалькі тэхналагічных этапаў, кожны з якіх уплывае на вынік.
Што застаецца на паверхні металу перад афарбоўкай
У залежнасці ад стану канструкцыі на метале могуць прысутнічаць:
- пракатная акаліна;
- іржа і прадукты карозіі;
- старыя лакафарбавыя пакрыцці;
- алеі і змазачныя матэрыялы;
- солі;
- пыл;
- тэхналагічныя забруджванні;
- вільгаць.
Частка гэтых забруджванняў перашкаджае непасрэднаму кантакту пакрыцця з металам.
Асабліва небяспечныя растваральныя солі. Яны могуць заставацца на паверхні нават пасля візуальна задавальняльнай ачысткі. Пры пранікненні вільгаці пад пакрыццё солі ствараюць умовы, якія спрыяюць развіццю карозійных працэсаў.
Таму візуальна чыстая паверхня яшчэ не заўсёды азначае тэхналагічна падрыхтаваную аснову.
Адгезія пачынаецца з падрыхтоўкі асновы
Адно з галоўных патрабаванняў да ахоўнага пакрыцця — трывалае счапленне з асновай.
Калі паміж металам і ЛФМ знаходзіцца забруджванне або непрытрыманы слой прадуктаў карозіі, пакрыццё фактычна ўтрымліваецца не на метале, а на прамежкавым слабым слоі.
Пры ўздзеянні вільгаці, тэмпературы і механічных нагрузак такая мяжа становіцца патэнцыйнай зонай разбурэння.
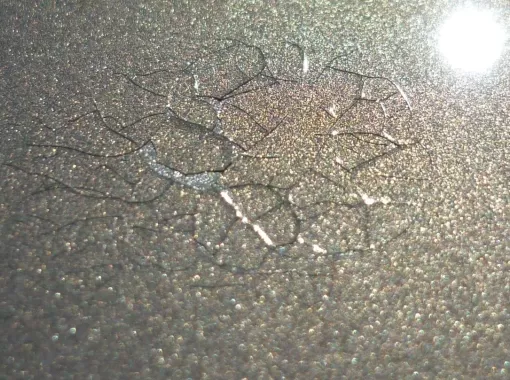
Далейшае развіццё працэсу можа праяўляцца ў выглядзе:
- успушвання;
- растрэсквання;
- адслаення;
- падплёначнай карозіі;
- распаўсюджвання карозіі ад пашкоджаных участкаў.
І тут ужо практычна не мае значэння, наколькі высокай была першапачатковая цана фінішнай эмалі.
Дарагі ЛФМ на дрэнна падрыхтаванай паверхні
Разгледзім першы сцэнар.
На металічную канструкцыю наносіцца высокаэфектыўная сістэма, разлічаная на павышаную атмасферную або хімічную нагрузку. Матэрыял мае якаснае звязваючае, спецыяльныя пігменты і высокія паказчыкі стойкасці.
Але падрыхтоўка паверхні выканана недастаткова старанна.
У такім выпадку патэнцыйна моцным звяном сістэмы становіцца сама плёнка, а слабым — кантакт пакрыцця з металам.
Калі карозійны працэс пачынаецца пад пакрыццём або адбываецца страта адгезіі, высокая хімічная стойкасць фінішнай эмалі ўжо не вырашае праблему.
Атрымліваецца парадаксальная сітуацыя: за дарагі матэрыял заплацілі, але яго перавагі не змаглі рэалізавацца з-за тэхналагічнага дэфекту на папярэднім этапе.
Бюджэтны ЛФМ на правільна падрыхтаванай паверхні
Цяпер разгледзім адваротны сцэнар.
Выкарыстоўваецца больш даступны матэрыял, характарыстыкі якога адпавядаюць умовам эксплуатацыі. Метал ачышчаны да неабходнай ступені, забруджванні выдалены, сфарміраваны прыдатны профіль паверхні, захаваны ўмовы нанясення і зададзеная таўшчыня сухой плёнкі.
У гэтым выпадку матэрыял працуе ва ўмовах, прадугледжаных вытворцам.
Такое пакрыццё не становіцца эквівалентам высокаэфектыўнай сістэмы толькі дзякуючы якаснай падрыхтоўцы. Калі аб'ект патрабуе высокай хімічнай стойкасці або працяглай эксплуатацыі ў цяжкім асяроддзі, бюджэтны ЛФМ можа аб'ектыўна не мець неабходнага патэнцыялу.
Але калі патрабаванні аб'екта адпавядаюць яго характарыстыкам, якасная падрыхтоўка дазваляе выкарыстаць гэты патэнцыял максімальна эфектыўна.
Трэці сцэнар — дарагі ЛФМ і правільная падрыхтоўка
Максімальны вынік атрымліваецца тады, калі абодва элементы адпавядаюць задачы.
Высокаэфектыўны ЛФМ + правільна падрыхтаваная паверхня + захаванне тэхналогіі нанясення.
У гэтым выпадку вытворца і заказчык атрымліваюць магчымасць рэалізаваць закладзеныя ў матэрыял уласцівасці: неабходную адгезію, карозійную абарону, хімічную і атмасферную стойкасць, механічную трываласць і неабходны тэрмін службы.
Таму карэктнае параўнанне дарагіх і бюджэтных ЛФМ магчыма толькі пры аднолькава якаснай падрыхтоўцы асновы і супастаўных умовах нанясення.
Варыянты рашэння
Падбіраць ступень падрыхтоўкі пад задачу
Не існуе адзінай ступені падрыхтоўкі, аднолькава неабходнай для любога металічнага аб'екта.
Для канструкцыі з невысокай эксплуатацыйнай нагрузкай і для адказнага прамысловага збудавання патрабаванні будуць адрознівацца.
Пры выбары тэхналогіі неабходна ўлічваць:
- стан металу;
- ступень карозіі;
- наяўнасць старога пакрыцця;
- тып новага ЛФМ;
- неабходны тэрмін службы;
- умовы эксплуатацыі;
- магчымасць правядзення рамонтных работ.
Міжнародны стандарт ISO 8501-1 устанаўлівае ступені візуальнай чысціні сталёвых паверхняў пасля розных спосабаў падрыхтоўкі, уключаючы ручную, механізаваную і абразіўную ачыстку. Такія стандартызаваныя патрабаванні дазваляюць звязаць стан асновы з тэхналогіяй нанясення ахоўнага пакрыцця.
(iso.org)
Задача тэхнолага заключаецца не ў тым, каб заўсёды выбіраць максімальна дарагі або працаёмкі спосаб ачысткі, а ў тым, каб забяспечыць дастатковую якасць асновы для выбранай сістэмы пакрыцця. Пры гэтым падабраць прыдатныя сістэмы пакрыццяў па галінах можна з улікам канкрэтных умоў эксплуатацыі.
Выдаляць усе крытычныя забруджванні
Падрыхтоўка паверхні павінна ўключаць не толькі выдаленне бачнай іржы.
У залежнасці ад аб'екта неабходна забяспечыць выдаленне:
- алеяў і тлушчаў;
- салявых забруджванняў;
- пылу;
- непрытрыманых прадуктаў карозіі;
- непрытрыманага старога пакрыцця.
Асаблівую ўвагу неабходна надаваць абяспыльванню пасля абразіўнай апрацоўкі. Астаткавы пыл здольны пагаршаць кантакт пакрыцця з паверхняй і ўплываць на адгезію.
Такім чынам, падрыхтаваная паверхня — гэта не проста паверхня, якая выглядае чыстай.
Фарміраваць прыдатны профіль паверхні
Абразіўная апрацоўка адначасова ачышчае метал і фарміруе мікрарэльеф.
Профіль паверхні павінен адпавядаць выбранай сістэме і таўшчыні пакрыцця. Занадта малы профіль можа быць недастатковым для неабходнага счаплення, а празмерна глыбокі профіль стварае дадатковыя патрабаванні да таўшчыні пакрыцця.
Таму параметры шурпатасці неабходна ўлічваць сумесна з таўшчынёй сухой плёнкі.
Гэта асабліва важна пры прымяненні ахоўных сістэм, разлічаных на пэўную агульную таўшчыню пакрыцця: матэрыял павінен не толькі запоўніць упадзіны профілю, але і сфарміраваць бесперапынны ахоўны слой над вяршынямі мікрарэльефу.
Пры рамонтнай афарбоўцы ацэньваць старое пакрыццё
Пры рамонце металічнай канструкцыі зыходнай асновай становіцца не толькі метал, але і частка старога ЛФП, што захавалася.
Перад нанясеннем новага матэрыялу неабходна вызначыць стан існуючага пакрыцця:
- ці захоўвае яно адгезію;
- ці ёсць участкі адслаення;
- наколькі развіта карозія;
- ці сумяшчальная новая сістэма са старым пакрыццём;
- якія ўчасткі патрабуюць поўнага выдалення.
Нанясенне дарагой эмалі паверх непрытрыманага старога пакрыцця не павышае надзейнасць сістэмы. Новая плёнка будзе звязана са старым слоем, а яго разбурэнне прывядзе да разбурэння і новага пакрыцця.
У якасці аднаго з варыянтаў матэрыялаў для такіх задач можна разглядаць эпаксідную мастыку антыкаразійную ARMEPOX® DTM 243 Mastic.
Таму пры рамонтнай афарбоўцы падрыхтоўка асновы часцей за ўсё вызначае вынік у большай ступені, чым розніца ў цане паміж двума фінішнымі матэрыяламі.
Параўноўваць дарагія і бюджэтныя ЛФМ пры аднолькавых умовах
Калі задача заключаецца ў аб'ектыўным параўнанні двух матэрыялаў, неабходна выключыць уплыў падрыхтоўкі паверхні.
Карэктнае параўнанне прадугледжвае:
аднолькавая аснова → аднолькавая падрыхтоўка → аднолькавая таўшчыня пакрыцця → аднолькавая тэхналогія нанясення → аднолькавыя ўмовы сушкі → аднолькавыя ўмовы эксплуатацыі.
Для выбару прыдатнага матэрыялу можна разглядаць розныя грунт-эмалі для металу з улікам патрабаванняў канкрэтнага аб'екта.
Толькі пасля гэтага можна параўноўваць каразійную стойкасць, адгезію, атмасферастойкасць, механічныя ўласцівасці і іншыя характарыстыкі.
У адваротным выпадку можна атрымаць ілжывую выснову: напрыклад, прыпісаць дарагому ЛФМ высокую эфектыўнасць толькі таму, што ён быў нанесены на лепш падрыхтаваную паверхню.
Не спрабаваць кампенсаваць дрэнную падрыхтоўку таўшчынёй
Павелічэнне таўшчыні пакрыцця часам разглядаюць як спосаб кампенсаваць недастатковую якасць падрыхтоўкі.
Аднак тоўсты слой не ліквідуе забруджванне або рыхлую іржу пад ім.
Акрамя таго, празмерная таўшчыня можа ствараць уласныя тэхналагічныя рызыкі: павялічваць час высыхання, спрыяць з'яўленню ўнутраных напружанняў і дэфектаў плёнкі.
Таму павышэнне таўшчыні павінна быць часткай разлічанай сістэмы, а не спробай кампенсаваць парушэнні падрыхтоўкі паверхні.
Улічваць кошт падрыхтоўкі пры выбары сістэмы
Падрыхтоўка паверхні — гэта таксама значная частка сабекошту прамысловай афарбоўкі.
У залежнасці ад аб'екта затраты могуць уключаць:
- абразіўную апрацоўку;
- выдаленне старога пакрыцця;
- абезтлушчванне;
- прамыўку;
- выдаленне соляў;
- абяспыльванне;
- кантроль параметраў паверхні;
- абарону ачышчанага металу ад паўторнага забруджвання і карозіі да нанясення грунтоўкі.
Таму пры выбары ЛФМ неабходна ацэньваць не толькі цану матэрыялу, але і агульны кошт тэхналагічнага працэсу.
Часам больш дарагі матэрыял дазваляе спрасціць сістэму або павялічыць міжрамонтны інтэрвал. У іншых выпадках прымяненне даступнага ЛФМ пры правільна арганізаванай падрыхтоўцы паверхні аказваецца эканамічна апраўданым.
Галоўнае — параўноўваць не цану банкі, а кошт атрымання неабходнага ўзроўню абароны.
Вынікі і высновы
Падрыхтоўка паверхні вызначае ўмовы, у якіх пачынае працаваць любы лакафарбавы матэрыял.
Дарагі ЛФМ валодае пэўным тэхнічным патэнцыялам, але яго характарыстыкі рэалізуюцца толькі пры захаванні патрабаванняў да асновы і тэхналогіі нанясення. Калі пакрыццё наносіцца на забруджаную паверхню, непрытрыманую іржу або стары слой з недастатковай адгезіяй, менавіта аснова становіцца слабым звяном сістэмы.
Больш даступны ЛФМ пры гэтым не становіцца аўтаматычна неэфектыўным. Калі яго характарыстыкі адпавядаюць умовам эксплуатацыі, а падрыхтоўка паверхні выканана правільна, ён можа забяспечыць неабходны ўзровень абароны.
Пры цяжкіх умовах эксплуатацыі сітуацыя змяняецца: калі аб'ект патрабуе павышанай хімічнай, атмасфернай або механічнай стойкасці, больш дарагая сістэма можа мець аб'ектыўную тэхналагічную перавагу. Але і ў гэтым выпадку яе рэсурс пачынаецца з правільна падрыхтаванай асновы.
Таму пры выбары прамысловай сістэмы пакрыцця неабходна разглядаць усю паслядоўнасць:
стан металу → падрыхтоўка паверхні → якасць асновы → грунтовачны слой → фінішнае пакрыццё → таўшчыня → тэхналогія нанясення → кантроль → умовы эксплуатацыі.
Менавіта гэтая паслядоўнасць вызначае фактычны вынік.
Для заказчыка гэта азначае простую практычную выснову: эканоміць можна на выбары залішніх характарыстык, але нельга эканоміць на тых тэхналагічных аперацыях, якія забяспечваюць адгезію і стабільнасць усёй сістэмы.
Для вытворцы ЛФМ гэта таксама прынцыповы момант. Задача якаснага матэрыялу — забяспечыць неабходныя ўласцівасці пакрыцця, а задача тэхналогіі афарбоўкі — стварыць умовы, пры якіх гэтыя ўласцівасці змогуць рэалізавацца.
Нельга купіць даўгавечнасць разам з дарагой фарбай. Даўгавечнасць атрымліваюць правільным спалучэннем матэрыялу, падрыхтоўкі паверхні і тэхналогіі нанясення.